Ein Span, der nicht bricht, gehört zu den heimtückischsten Feinden der Drehbearbeitung.
Ohne ein Element, das ihn unterbricht, wickelt er sich um das Werkstück, das Werkzeug oder die Spindel.
Die Folgen sind konkret:
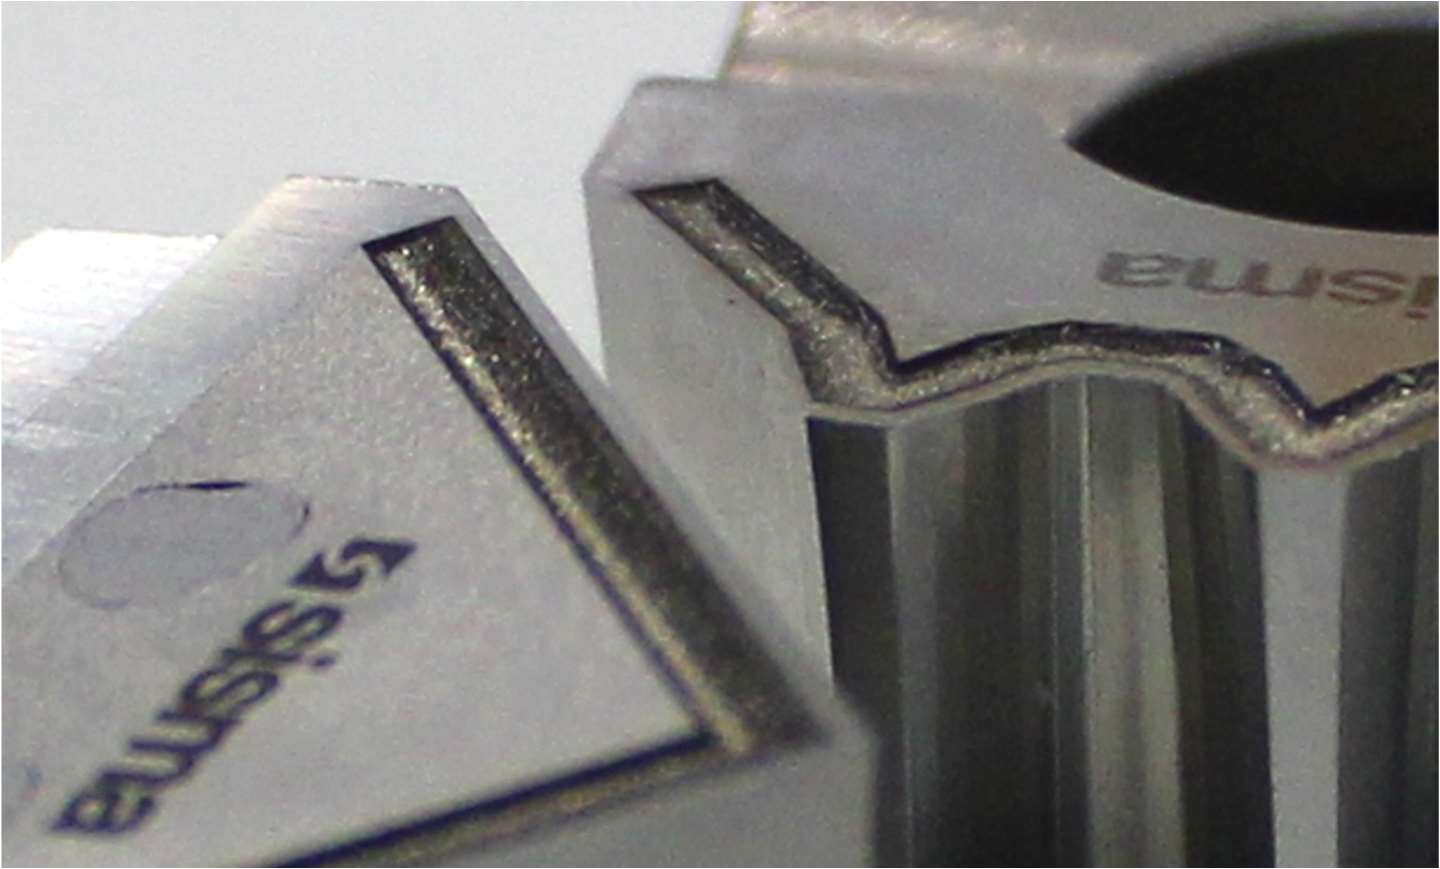
Die Lösung ist der Spanbrecher: eine Nut, die auf der Spanfläche der Wendeschneidplatte in der Nähe der Schneide eingearbeitet wird. Der Span wird beim Abfließen abgelenkt und so lange gebogen, bis er in kurze, leicht zu entfernende Stücke zerbricht.
Bei Standard-Wendeschneidplatten ist der Spanbrecher oft bereits bei der Herstellung eingeprägt. Fehlt er, oder handelt es sich um Spezialwerkzeuge, nachgeschliffene Werkzeuge oder Sonderanfertigungen, muss die Nut nachträglich eingearbeitet werden. Dafür gibt es zwei Wege: das Schleifen mit einer Diamantscheibe oder die Lasergravur, die sich vor allem bei komplexen Werkzeugformen als die wirtschaftlichere Lösung erweist.
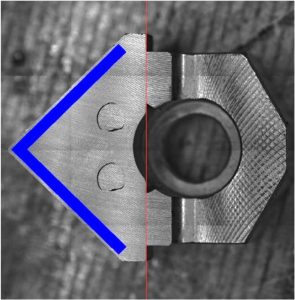
Bei der Lasergravur wird das Profil im CAD entworfen, am Bildschirm auf dem realen Bild der Wendeschneidplatte positioniert und mit dem Laser präzise bis zur gewünschten Tiefe eingraviert. Das Ergebnis ist ein flexiblerer, wiederholbarer und wirtschaftlicherer Prozess, besonders bei Spezialwerkzeugen und Kleinserien.
Es gibt zudem einen praktischen Vorteil: Dieselbe Lasermaschine, die den Spanbrecher graviert, kann mit derselben Investition auch Codes, Logos und Rückverfolgbarkeitsdaten auf den Werkzeugen markieren.
Prozess mit EASY-GO (20-W-Faserlaser)
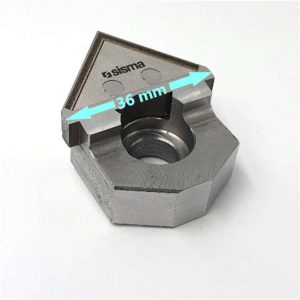
Für den Test wurde EASY-GO eingesetzt, die 20-W-Faserlaser-Beschriftungsmaschine von Sisma, mit einem klaren Ziel: eine 0,5 mm tiefe Spanbrechernut in die Wendeschneidplatte zu gravieren.
 Bearbeitungszeit: 40 Min.
Für Hersteller und Aufbereiter von Drehwerkzeugen bringt die Lasergravur des Spanbrechers messbare Vorteile:
Ein Span, der nicht bricht, gehört zu den heimtückischsten Feinden der Drehbearbeitung.
Ohne ein Element, das ihn unterbricht, wickelt er sich um das Werkstück, das Werkzeug oder die Spindel.
Die Folgen sind konkret:
Die Lösung ist der Spanbrecher: eine Nut, die auf der Spanfläche der Wendeschneidplatte in der Nähe der Schneide eingearbeitet wird. Der Span wird beim Abfließen abgelenkt und so lange gebogen, bis er in kurze, leicht zu entfernende Stücke zerbricht.
Bei Standard-Wendeschneidplatten ist der Spanbrecher oft bereits bei der Herstellung eingeprägt. Fehlt er, oder handelt es sich um Spezialwerkzeuge, nachgeschliffene Werkzeuge oder Sonderanfertigungen, muss die Nut nachträglich eingearbeitet werden. Dafür gibt es zwei Wege: das Schleifen mit einer Diamantscheibe oder die Lasergravur, die sich vor allem bei komplexen Werkzeugformen als die wirtschaftlichere Lösung erweist.
Bei der Lasergravur wird das Profil im CAD entworfen, am Bildschirm auf dem realen Bild der Wendeschneidplatte positioniert und mit dem Laser präzise bis zur gewünschten Tiefe eingraviert. Das Ergebnis ist ein flexiblerer, wiederholbarer und wirtschaftlicherer Prozess, besonders bei Spezialwerkzeugen und Kleinserien.
Es gibt zudem einen praktischen Vorteil: Dieselbe Lasermaschine, die den Spanbrecher graviert, kann mit derselben Investition auch Codes, Logos und Rückverfolgbarkeitsdaten auf den Werkzeugen markieren.
Prozess mit EASY-GO (20-W-Faserlaser)
Für den Test wurde EASY-GO eingesetzt, die 20-W-Faserlaser-Beschriftungsmaschine von Sisma, mit einem klaren Ziel: eine 0,5 mm tiefe Spanbrechernut in die Wendeschneidplatte zu gravieren.
Bearbeitungszeit: 40 Min.
Für Hersteller und Aufbereiter von Drehwerkzeugen bringt die Lasergravur des Spanbrechers messbare Vorteile:
Ein Span, der nicht bricht, gehört zu den heimtückischsten Feinden der Drehbearbeitung.
Ohne ein Element, das ihn unterbricht, wickelt er sich um das Werkstück, das Werkzeug oder die Spindel.
Die Folgen sind konkret:
Die Lösung ist der Spanbrecher: eine Nut, die auf der Spanfläche der Wendeschneidplatte in der Nähe der Schneide eingearbeitet wird. Der Span wird beim Abfließen abgelenkt und so lange gebogen, bis er in kurze, leicht zu entfernende Stücke zerbricht.
Bei Standard-Wendeschneidplatten ist der Spanbrecher oft bereits bei der Herstellung eingeprägt. Fehlt er, oder handelt es sich um Spezialwerkzeuge, nachgeschliffene Werkzeuge oder Sonderanfertigungen, muss die Nut nachträglich eingearbeitet werden. Dafür gibt es zwei Wege: das Schleifen mit einer Diamantscheibe oder die Lasergravur, die sich vor allem bei komplexen Werkzeugformen als die wirtschaftlichere Lösung erweist.
Bei der Lasergravur wird das Profil im CAD entworfen, am Bildschirm auf dem realen Bild der Wendeschneidplatte positioniert und mit dem Laser präzise bis zur gewünschten Tiefe eingraviert. Das Ergebnis ist ein flexiblerer, wiederholbarer und wirtschaftlicherer Prozess, besonders bei Spezialwerkzeugen und Kleinserien.
Es gibt zudem einen praktischen Vorteil: Dieselbe Lasermaschine, die den Spanbrecher graviert, kann mit derselben Investition auch Codes, Logos und Rückverfolgbarkeitsdaten auf den Werkzeugen markieren.
Prozess mit EASY-GO (20-W-Faserlaser)
Für den Test wurde EASY-GO eingesetzt, die 20-W-Faserlaser-Beschriftungsmaschine von Sisma, mit einem klaren Ziel: eine 0,5 mm tiefe Spanbrechernut in die Wendeschneidplatte zu gravieren.
Bearbeitungszeit: 40 Min.
Für Hersteller und Aufbereiter von Drehwerkzeugen bringt die Lasergravur des Spanbrechers messbare Vorteile:


