Un copeau qui ne se brise pas est l’un des ennemis les plus sournois du tournage.
Sans un élément qui l’interrompe, il s’enroule autour de la pièce, de l’outil ou de la broche.
Les conséquences sont concrètes :
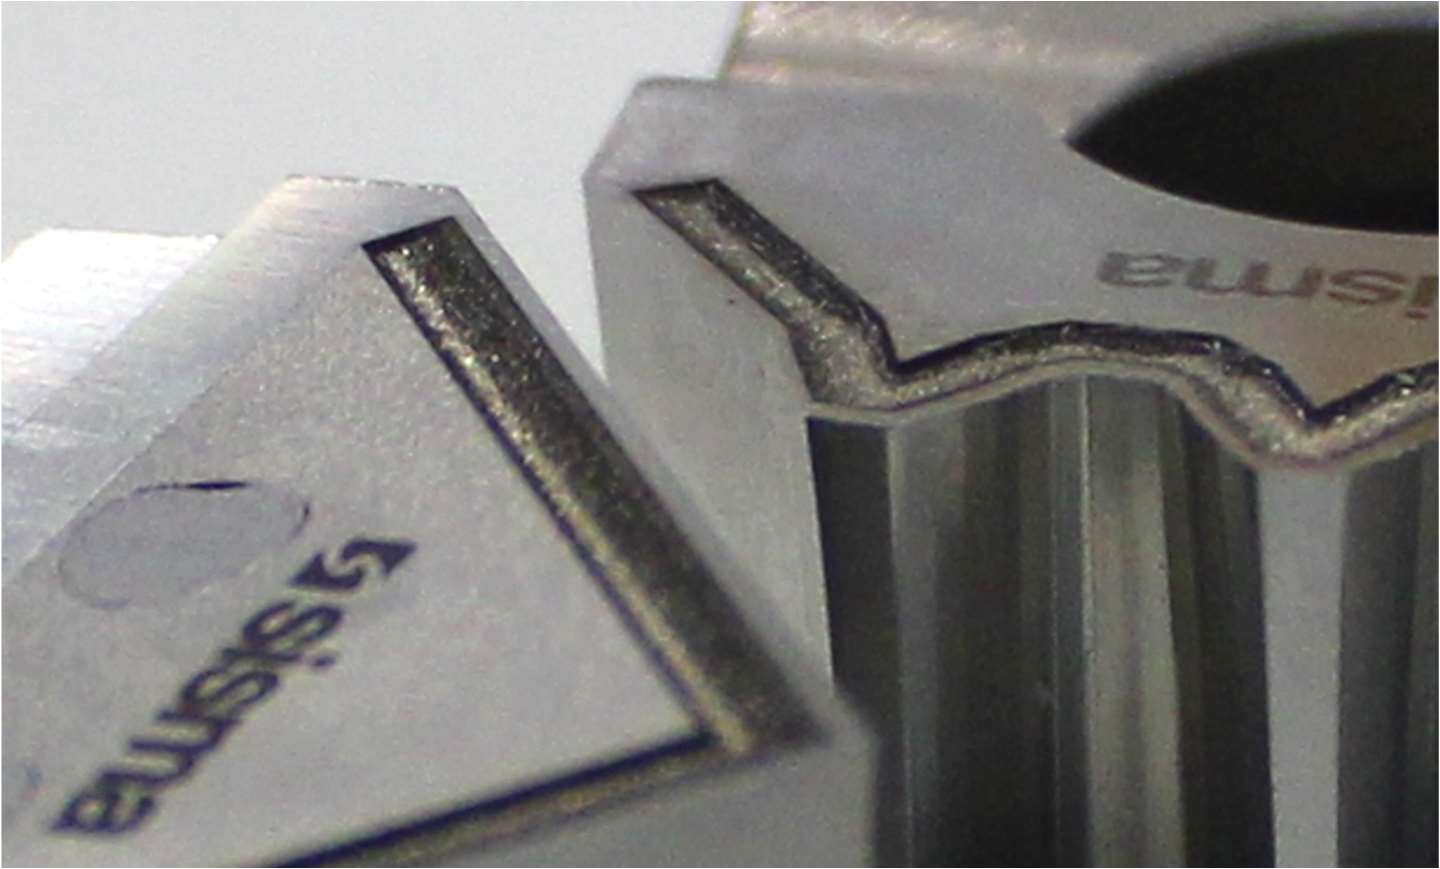
La solution est le brise-copeaux : une rainure réalisée sur la face de coupe de l’insert, près de l’arête tranchante. Le copeau, en s’écoulant, est dévié et incurvé jusqu’à se briser en fragments courts et facilement évacuables.
Sur les inserts standard, le brise-copeaux est souvent déjà moulé lors de la fabrication. Lorsqu’il est absent, ou sur des outils spéciaux, réaffûtés ou sur plan, la rainure doit être réalisée a posteriori. Deux solutions existent : la rectification à la meule diamantée ou la gravure laser, plus avantageuse notamment lorsque la forme de l’outil est complexe.
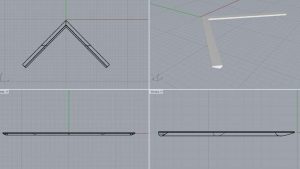
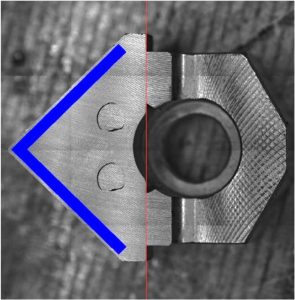
Avec la gravure laser, le profil est conçu en CAO, positionné à l’écran sur l’image réelle de l’insert et gravé par le laser avec précision, jusqu’à la profondeur requise. Le résultat est un processus plus flexible, reproductible et économique, notamment sur les outils spéciaux et les petites séries.
Il y a ensuite un avantage pratique : la même machine laser qui grave le brise-copeaux peut aussi réaliser le marquage de codes, logos et données de traçabilité sur les outils, en exploitant un seul et même investissement.
Processus avec EASY-GO (laser à fibre 20 W)
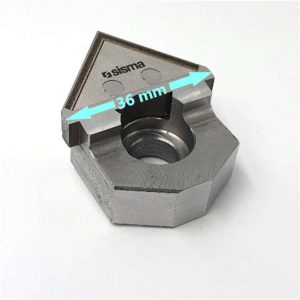
Pour cet essai, EASY-GO a été utilisée, la marqueuse laser à fibre 20 W de Sisma, avec un objectif précis : graver sur l’insert une rainure brise-copeaux profonde de 0,5 mm.
 Temps de réalisation : 40 min
Pour les fabricants ou régénérateurs d’outils de tournage, la gravure laser du brise-copeaux apporte des bénéfices mesurables :
Un copeau qui ne se brise pas est l’un des ennemis les plus sournois du tournage.
Sans un élément qui l’interrompe, il s’enroule autour de la pièce, de l’outil ou de la broche.
Les conséquences sont concrètes :
La solution est le brise-copeaux : une rainure réalisée sur la face de coupe de l’insert, près de l’arête tranchante. Le copeau, en s’écoulant, est dévié et incurvé jusqu’à se briser en fragments courts et facilement évacuables.
Sur les inserts standard, le brise-copeaux est souvent déjà moulé lors de la fabrication. Lorsqu’il est absent, ou sur des outils spéciaux, réaffûtés ou sur plan, la rainure doit être réalisée a posteriori. Deux solutions existent : la rectification à la meule diamantée ou la gravure laser, plus avantageuse notamment lorsque la forme de l’outil est complexe.
Avec la gravure laser, le profil est conçu en CAO, positionné à l’écran sur l’image réelle de l’insert et gravé par le laser avec précision, jusqu’à la profondeur requise. Le résultat est un processus plus flexible, reproductible et économique, notamment sur les outils spéciaux et les petites séries.
Il y a ensuite un avantage pratique : la même machine laser qui grave le brise-copeaux peut aussi réaliser le marquage de codes, logos et données de traçabilité sur les outils, en exploitant un seul et même investissement.
Processus avec EASY-GO (laser à fibre 20 W)
Pour cet essai, EASY-GO a été utilisée, la marqueuse laser à fibre 20 W de Sisma, avec un objectif précis : graver sur l’insert une rainure brise-copeaux profonde de 0,5 mm.
Temps de réalisation : 40 min
Pour les fabricants ou régénérateurs d’outils de tournage, la gravure laser du brise-copeaux apporte des bénéfices mesurables :
Un copeau qui ne se brise pas est l’un des ennemis les plus sournois du tournage.
Sans un élément qui l’interrompe, il s’enroule autour de la pièce, de l’outil ou de la broche.
Les conséquences sont concrètes :
La solution est le brise-copeaux : une rainure réalisée sur la face de coupe de l’insert, près de l’arête tranchante. Le copeau, en s’écoulant, est dévié et incurvé jusqu’à se briser en fragments courts et facilement évacuables.
Sur les inserts standard, le brise-copeaux est souvent déjà moulé lors de la fabrication. Lorsqu’il est absent, ou sur des outils spéciaux, réaffûtés ou sur plan, la rainure doit être réalisée a posteriori. Deux solutions existent : la rectification à la meule diamantée ou la gravure laser, plus avantageuse notamment lorsque la forme de l’outil est complexe.
Avec la gravure laser, le profil est conçu en CAO, positionné à l’écran sur l’image réelle de l’insert et gravé par le laser avec précision, jusqu’à la profondeur requise. Le résultat est un processus plus flexible, reproductible et économique, notamment sur les outils spéciaux et les petites séries.
Il y a ensuite un avantage pratique : la même machine laser qui grave le brise-copeaux peut aussi réaliser le marquage de codes, logos et données de traçabilité sur les outils, en exploitant un seul et même investissement.
Processus avec EASY-GO (laser à fibre 20 W)
Pour cet essai, EASY-GO a été utilisée, la marqueuse laser à fibre 20 W de Sisma, avec un objectif précis : graver sur l’insert une rainure brise-copeaux profonde de 0,5 mm.
Temps de réalisation : 40 min
Pour les fabricants ou régénérateurs d’outils de tournage, la gravure laser du brise-copeaux apporte des bénéfices mesurables :


